Trokoidal fräsning är en frässtrategi där verktyget rör sig i en följd av små cirklar samtidigt som det går framåt. Varje varv tar bort en tunn skiva material, vilket ger låga skärkrafter och gör att hela skäreggens längd kan användas. Metoden används framför allt för spår och fickor, och för material som är svåra att bearbeta, till exempel titan och Inconel.
Vad är trokoidal fräsning?
Ordet kommer från trokoiden, den kurva som en punkt fäst vid ett hjul ritar när hjulet rullar längs en linje. Inom fräsning syftar det på verktygsbanan: små cirklar som flyttas framåt, så att banan liknar en spiral som sträcks ut längs spåret.
Metoden är en frässtrategi inom CNC fräsning. Verktyget tar bort upprepade skivor material i en följd av kontinuerliga spiralbanor i sidled, med litet radiellt skärdjup och stort axiellt skärdjup. Därför kan ett mindre verktyg fräsa spår som är bredare än verktygets egen diameter.
Radiellt skärdjup är hur mycket verktyget tar i sidled. Axiellt skärdjup är hur långt ner längs verktygets axel det skär. Metoden har sitt ursprung i tillverkning av formar och verktyg, och den är i grunden en strategi för grovbearbetning.
Så går trokoidal fräsning till
Ta ett spår som ska bli bredare än fräsen. En trokoidal bana byggs upp i de här stegen:
- Verktyget väljs med mindre diameter än spårets bredd. Som riktvärde bör spåret vara 60 procent bredare än verktygets diameter, så att maskinen får utrymme för bågen och spånorna får plats att lämna spåret. Med en fräs på 10 mm blir spåret alltså minst 16 mm brett.
- Verktyget går ner till önskat djup. Är spåret grundare än skärets längd kan hela djupet tas i ett pass, och ett skärdjup på två gånger verktygets diameter är typiskt.
- Verktyget rör sig i cirklar längs spårets mittlinje. Varje cirkel tar bort en tunn skiva i sidled, och efter varje varv flyttas verktyget framåt ett litet steg.
- Matningen räknas upp. Eftersom verktyget tar så lite i sidled blir spånan tunn, och med en formel för radiell spåntunning räknar man fram den matning som ger spånan normal tjocklek igen.
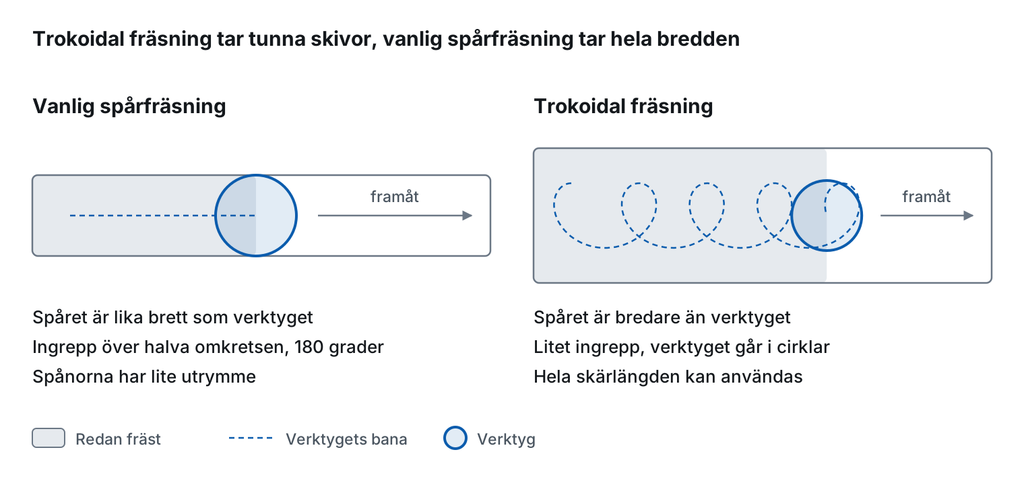
Till vänster tar fräsen hela spårbredden i ett pass. Till höger bygger cirklarna upp ett bredare spår i tunna skivor.
Skillnaden mot vanlig spårfräsning syns i hur stor del av verktyget som är i kontakt med materialet. När en fräs tar hela spårbredden i ett pass är den i ingrepp över halva omkretsen, 180 grader, och spånorna har knappt någonstans att ta vägen. Ett räkneexempel visar principen: en fräs på 12 mm med 6 mm ingrepp i sidled har 50 procent ingrepp och en båge på 90 grader, medan 0,3 mm ingrepp ger 2,5 procent. Resten av verktyget är då utanför materialet och hinner svalna.
Verktygsbanan tas normalt fram i CAM programvara, och det lönar sig att välja ett robust program som klarar både programmeringen och styrningen av bearbetningen.
Trokoidal fräsning i en tabell
Tabellen samlar jämförelsen med vanlig spårfräsning, kraven på maskin och verktyg och när metoden passar.
| Område | Punkt | Vanlig spårfräsning | Trokoidal fräsning |
|---|---|---|---|
| Jämförelse | Verktyg mot spårbredd | Ett spår som är bredare än verktyget kräver flera pass bredvid varandra | Ett mindre verktyg kan fräsa ett bredare spår |
| Ingrepp i sidled | Hela diametern, 180 grader | Litet och jämnt, i en titanstudie högst 2,5 procent av diametern | |
| Skärdjup i djupled | Djupa spår tas i flera pass i djupled | Stor del av skärlängden, typiskt två gånger diametern | |
| Värme och slitage | Vid litet skärdjup samlas värmen längst ned på verktyget | Värmen fördelas längs hela eggen | |
| Spånor | Lite utrymme när verktyget är i fullt ingrepp | Bredare spår ger plats och god spånevakuering | |
| Vibrationer | Kan vara ett problem vid spårfräsning | Skärkrafterna hålls jämna, och metoden passar när vibrationer är ett problem | |
| Krav | Maskin | Snabb maskin med tillräckligt vridmoment och acceleration, eftersom banan består av många små rörelser. | |
| Styrning | Styrningen ska hålla jämn matning genom cirklarna, eftersom matningen ska vara kontinuerlig genom de små rörelserna. | ||
| Verktygshållare | Stabil verktygshållare, eftersom snabba rörelser och radiella krafter belastar verktyget. Krympchuck, hydraulchuck eller liknande system rekommenderas. | ||
| Programvara | Robust CAM programvara, eftersom banan både ska programmeras och styras. | ||
| Verktyg | Verktyg med stark kärna. Tunna spånor gör att verktyg med fler och grundare spår kan användas, vilket ger en starkare kärna. | ||
| Användning | Spår bredare än verktyget | Passar. Verktyget bygger upp bredden med cirkelrörelser. | |
| Djupa spår och fickor på trånga ställen | Passar. Ett av de användningsområden som brukar lyftas fram. | ||
| Härdade eller svårbearbetade material, till exempel titan och Inconel | Passar. Låga skärkrafter och mindre värme i skärzonen, och metoden förespråkas vid fräsning av titan. | ||
| Slutbearbetning av ytor och mått | Passar inte i första hand. Metoden är i grunden en strategi för grovbearbetning. | ||
Fördelar och begränsningar med trokoidal fräsning
Bland de fördelar som verktygstillverkare lyfter fram finns tunna spånor som tillåter högre matning, ett spår som inte sluter sig bakom verktyget, stort skärdjup, god spånevakuering, mindre värme i skärzonen och mer förutsägbar verktygslivslängd. En och samma fräs kan dessutom ta flera olika spår och fickor, vilket underlättar för verkstäder med många olika detaljer. Kortare cykeltid och högre avverkning brukar också nämnas, liksom att verktyg med många skär kan användas utan att spånor svetsar fast i skärspåren.
Metoden ställer i gengäld krav på maskin, verktyg och programmering, och de finns samlade i tabellen ovan.
En studie i titanlegeringen Ti6Al4V visar hur känslig inställningen är. Med ett enda verktyg på 12 mm frästes åtta spår, alla 15 mm breda och 20 mm djupa. Avverkningen blev som mest 26,75 cm³ per minut och verktyget höll i ungefär 26 till 30 minuter. Spårbredden låg inom 0,04 mm under till 0,03 mm över programmerat mått, utom för ett spår där verktyget gick sönder. När ingreppet i sidled ökades från 0,2 till 0,3 mm vid den högsta skärhastigheten mer än fördubblades skärkrafterna, och 0,2 till 0,25 mm rekommenderades därför. Siffrorna gäller titan i just den uppställningen och kan inte överföras till andra material.
När används trokoidal fräsning?
Metoden passar bäst där en vanlig fräs får svårt att ta hela spårbredden i ett pass. Det gäller spår som är bredare än verktyget, djupa spår och fickor på trånga ställen och spår i härdade eller svårbearbetade material som titan och Inconel. Slutbearbetning av ytor och mått hör inte till metodens främsta användning.
Aquasoft utför fräsning i aluminium, rostfritt stål och andra metaller, för prototyper, småserier och serier. Vilken frässtrategi som passar en viss detalj beror på spårets form och djup, på materialet och på maskinen. I artikeln om slitsfräsning beskriver Aquasoft att ett bredare eller slutet spår kan kräva en annan frässtrategi än en smal slits, och trokoidal fräsning är ett exempel på en sådan strategi.
Vem har nytta av att känna till metoden?
I första hand är det ett val för den som programmerar och kör fräsmaskinen, eftersom det är där bana, verktyg och matning bestäms. Maskinoperatörer och CAM programmerare behöver känna till kraven på maskin och verktygshållare som beskrivs ovan, och veta att spåret måste vara tillräckligt brett för att banan ska fungera.
Konstruktörer och inköpare behöver inte välja frässtrategi, men det hjälper att veta att spårets bredd, djup och material påverkar vilka upplägg som är möjliga. Det är också en fråga att ställa till en leverantör som ska fräsa djupa spår eller fickor, särskilt i titan eller andra svårbearbetade material: vilka maskiner, verktyg och vilken programvara finns för uppgiften?
Vanliga frågor om trokoidal fräsning
Vad betyder trokoidal?
Ordet kommer från trokoiden, kurvan som en punkt på ett rullande hjul ritar. Inom fräsning syftar det på en verktygsbana av små cirklar som flyttas framåt.
Är trokoidal fräsning samma sak som dynamisk fräsning?
Trokoidal fräsning räknas som en metod inom dynamisk bearbetning. Hur begreppen används varierar mellan tillverkare och CAM program, så det är bra att kontrollera vilken bana som faktiskt genereras. Adaptiva frässtrategier, som fördelar spånavgången jämnare över verktyget, beskrivs i artikeln om konturfräsning.
Kan man fräsa ett spår som är lika brett som verktyget?
Med trokoidal bana går det inte, eftersom verktyget behöver utrymme för bågen. Ett spår som är lika smalt som verktyget fräses i stället med vanlig spårfräsning eller slitsfräsning.
Hur djupt kan man fräsa?
Typiskt skärdjup är två gånger verktygets diameter. Spåret får inte vara djupare än skärets längd om hela djupet ska tas i ett pass.
Går metoden att använda för slutbearbetning?
Den är i grunden grovbearbetning. Toleranser och ytkrav på ritningen avgör om en separat finbearbetning behövs.
Från ritning till färdig detalj
Spårets bredd, djup och material avgör hur en detalj bör bearbetas. Med ritning eller modell i CAD går det att planera fräsningen tillsammans med detaljens övriga geometri, oavsett om det gäller en enstaka prototyp eller en återkommande serie.
Har ni en detalj med breda eller djupa spår? Skicka ritning eller beskriv ert behov, så går vi igenom förutsättningarna för bearbetningen.
Läs mer
Frågor?
Oavsett om du har frågor eller funderingar finns vi här för att hjälpa dig. Du är alltid varmt välkommen att kontakta oss. Kontakta oss idag