Motfräsning är fräsning där verktyget matas mot sin rotationsriktning. Spånet börjar på noll och är som tjockast när eggen lämnar materialet, vilket skiljer metoden från medfräsning. På engelska heter den conventional milling eller up milling. Den används framför allt på maskiner med spel och på ämnen med hårt ytskikt, till exempel gjutgods och smide.
Vad är motfräsning?
Vid fräsning tar varje egg ett litet spån ur materialet, och hur spånet ser ut beror på åt vilket håll ämnet matas i förhållande till verktygets rotation. Vid motfräsning går matningen mot den rörelse eggen har där den skär. Eggen börjar därför skära med ett spån som är noll, och spånet växer under snittet tills det är som tjockast när eggen lämnar materialet.
Namnet konventionell fräsning har en historisk förklaring. Metoden var länge det vanliga valet, eftersom den fungerar på maskiner med spel mellan matningsskruv och mutter i maskinbordet. Sedan de flesta moderna maskiner kompenserar för spel har medfräsning blivit förstahandsvalet, och verktygstillverkare rekommenderar den så snart maskin, uppspänning och arbetsstycke tillåter det.
Tumregeln i fräsning är tjockt till tunt: spånet ska vara så tunt som möjligt när eggen lämnar materialet. Motfräsning gör tvärtom, och det förklarar både metodens nackdelar och de fall där den ändå är det bästa valet.
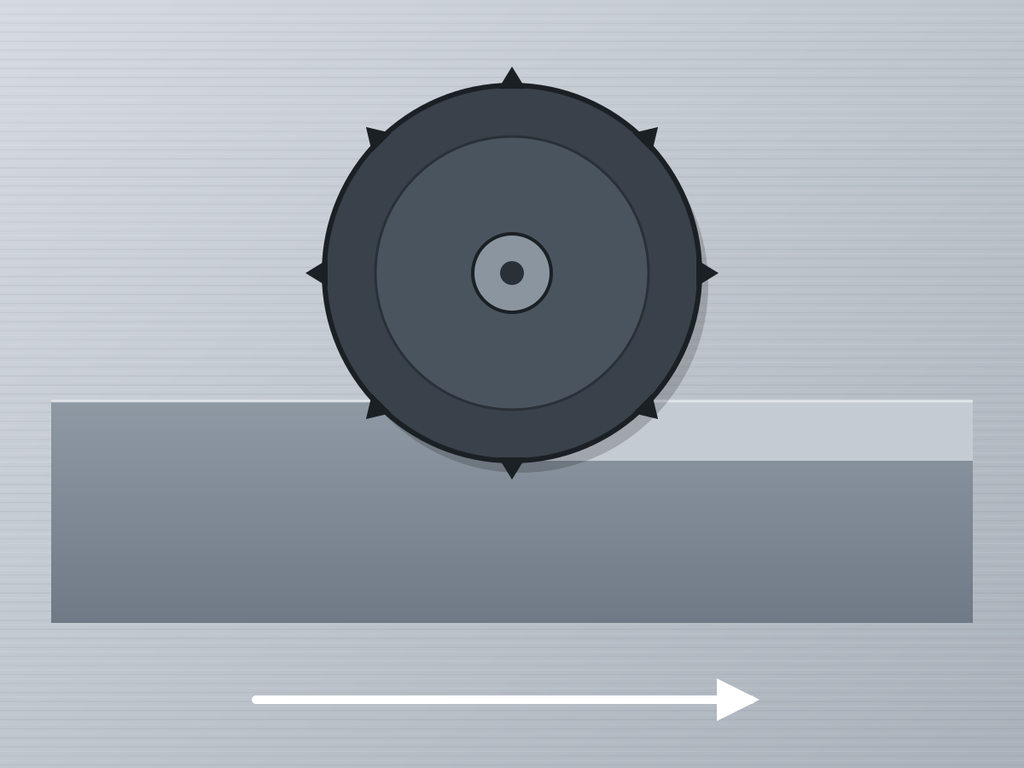
Så går motfräsning till
Tänk på en fräs som roterar medurs medan ämnet matas åt höger. Då sker följande:
- Ämnet matas mot verktygets rotation. Där eggen skär rör den sig alltså mot matningsriktningen.
- Eggen börjar skära med ett spån som är noll. Den måste tvingas in i materialet, och innan den tar glider och gnider den mot ytan. Det ger friktion och hög temperatur.
- Spånet växer under snittet. Ju längre eggen kommer, desto tjockare blir det.
- Eggen lämnar materialet med tjockt spån och högre temperatur. Det ger spänning i eggen, och spån kan fastna på eggen och följa med till nästa snitt.
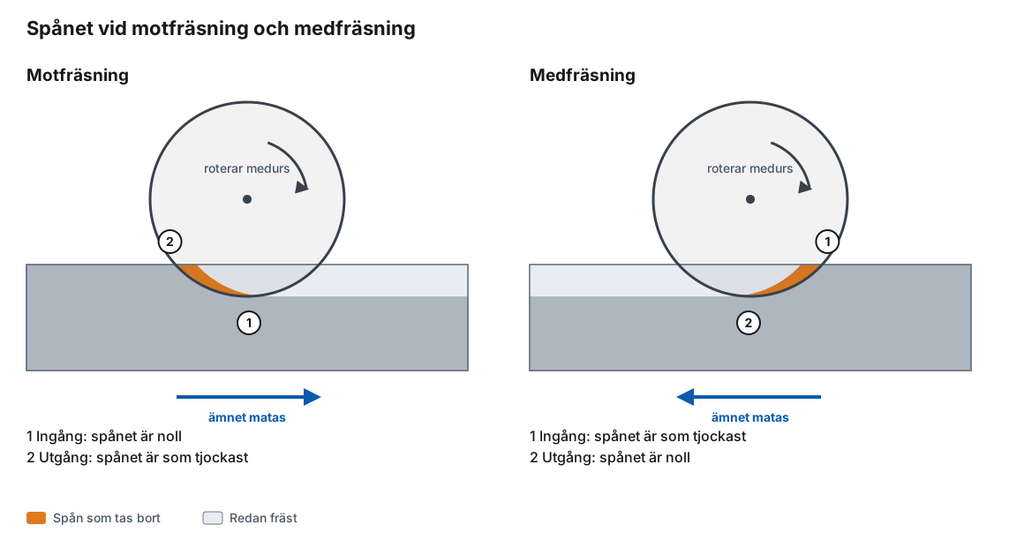
Vid motfräsning börjar spånet på noll och är som tjockast när eggen lämnar materialet. Vid medfräsning är det tvärtom.
Skärkrafterna trycker verktyget och ämnet ifrån varandra, och de radiella krafterna försöker lyfta ämnet från bordet. Uppspänningen måste därför stå emot lyftkrafter, medan medfräsning i stället ställer krav på att uppspänningen står emot att ämnet dras in mot verktyget. Eggen bär dessutom spånorna uppåt, och de kan falla ner framför verktyget. Det kan ge en sämre yta och göra att spån skärs om.
Vid konturfräsning avgör körriktningen runt detaljen om en kant fräses med motfräsning eller medfräsning, så valet görs redan när verktygsbanan läggs i CAM programvaran.
Motfräsning i en tabell
Tabellen jämför motfräsning med medfräsning och visar när metoden passar. Hur det blir för en enskild detalj beror på maskin, material och uppspänning.
| Område | Punkt | Motfräsning | Medfräsning |
|---|---|---|---|
| Jämförelse | Matriktning | Mot verktygets rotation | Med verktygets rotation |
| Spån vid ingång | Noll | Tjockt | |
| Spån vid utgång | Tjockt | Noll | |
| Verktygsslitage | Eggen gnider innan den tar, och tjockt spån vid utgången belastar den | Oftast lägre, eftersom eggen inte gnider mot ytan före snittet | |
| Spånor | Kan följa med eggen upp och skäras om | Hamnar bakom verktyget | |
| Krafter på ämnet | Lyfter ämnet från underlaget | Drar ämnet mot verktyget | |
| Uppspänning | Ska stå emot lyftkrafter | Ska stå emot dragkrafter | |
| Användning | Maskin med spel | Passar, eftersom metoden fungerar på maskiner med spel | Riskabelt, verktyget kan dra med sig bordet |
| Gjutgods, smide och varmvalsat stål | Passar, eftersom snittet börjar under ytskiktet | Passar sämre, eggen möter skiktet med full spåntjocklek | |
| Keramiska skär i värmebeständiga legeringar | Rekommenderas, eftersom keramik är känslig för stöt vid ingången | Passar sämre, eggen går in med full spåntjocklek | |
| Höga krav på ytfinish | Passar sämre | Passar oftast bättre |
Fördelar och begränsningar med motfräsning
Motfräsning fungerar på maskiner med spel, där medfräsning kan göra att verktyget drar med sig bordet. Metoden tar sig in under hårda ytskikt på gjutgods och smide, den är skonsammare mot keramiska skär i värmebeständiga legeringar, och den kan vara fördelaktig när bearbetningsmånen varierar mycket.
Begränsningarna hänger ihop med att spånet börjar på noll. Eggen gnider mot ytan innan den tar, och ytan kan dessutom ha blivit hårdare av den föregående eggen. Friktion, hög temperatur och hårdare yta kortar verktygets livslängd. Tjockt spån och högre temperatur vid utgången ger spänning i eggen och kan leda till snabbt eggbrott, och spån kan svetsa fast på eggen och följa med till nästa snitt. Ytan blir ofta sämre än vid medfräsning, och uppspänningen måste stå emot att ämnet lyfts.
Matning och varvtal påverkar belastningen på verktyget, och mer om det finns i artikeln om skärhastighet vid fräsning. Fler fel som kan uppstå vid fräsning och hur de undviks beskrivs i artikeln om vanliga problem vid fräsning.
När används motfräsning?
Motfräsning är ett undantag från regeln att välja medfräsning, och det finns tre vanliga skäl.
- Det första är maskinen. Har den spel mellan matningsskruv och mutter kan verktyget haka tag vid medfräsning och dra med sig bordet så långt spelet räcker, vilket kan leda till verktygsbrott. Äldre och manuella maskiner har ofta sådant spel, medan moderna CNC maskiner oftast kompenserar för det.
- Det andra är ämnets yta. Gjutgods, smide, varmvalsat stål och härdade ytskikt är hårda. Vid motfräsning börjar snittet under ytan, och eggen tar sig upp genom skiktet med ett spån som växer. Vid medfräsning möter eggen skiktet med full spåntjocklek, vilket kan göra att den går sönder i förtid.
- Det tredje är skärmaterialet. Keramiska skär är känsliga för stöt när de går in i materialet, och vid fräsning av värmebeständiga legeringar rekommenderas därför motfräsning. Metoden kan också vara fördelaktig när bearbetningsmånen varierar mycket.
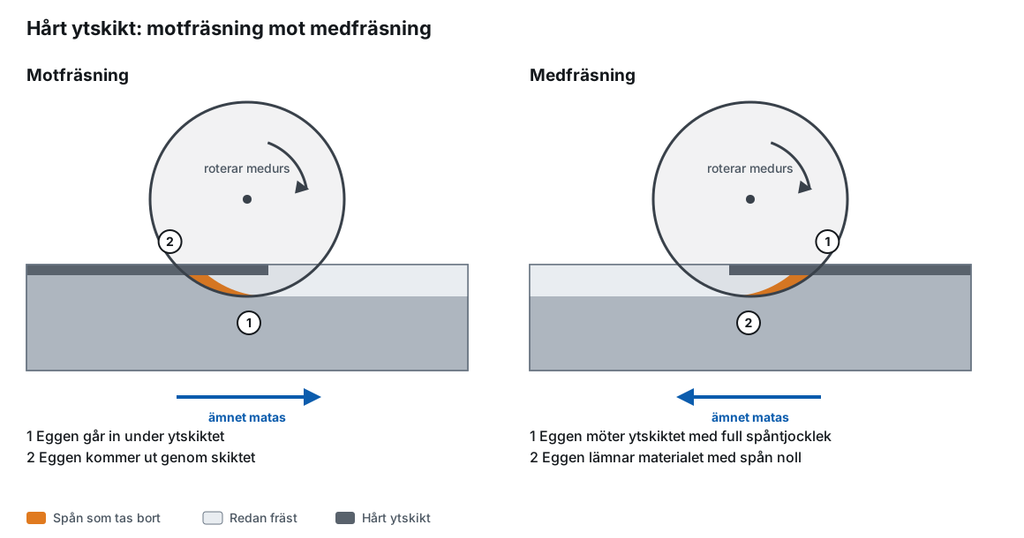
Vid motfräsning börjar snittet under ytskiktet. Vid medfräsning möter eggen skiktet med full spåntjocklek.
Aquasoft utför fräsning i aluminium, rostfritt stål och andra metaller, för prototyper, småserier och serier. Vilken fräsriktning som passar en viss detalj avgörs av maskin, material och uppspänning.
Vem har nytta av att känna till metoden?
I första hand är det den som programmerar och kör fräsmaskinen, eftersom det är där körriktning, matning och uppspänning bestäms. Den som kör en äldre maskin med spel eller fräser ämnen med hårt ytskikt behöver särskilt känna till när motfräsning är det säkrare valet.
Den som beställer detaljer behöver normalt inte ange fräsriktning på ritningen, men det hjälper att nämna om ämnet är gjutgods, smide eller varmvalsat och om det finns särskilda krav på ytan. Det är uppgifter som påverkar valet. Hur måtten kontrolleras efteråt beskrivs i artikeln om mätning vid fräsning.
Vanliga frågor om motfräsning
Vad är motfräsning?
Motfräsning är fräsning där verktyget matas mot sin rotationsriktning. Eggen går in i materialet med spån som är noll och lämnar det med spån som är som tjockast.
Vad heter motfräsning på engelska?
Conventional milling eller up milling. Medfräsning heter climb milling eller down milling.
Är motfräsning sämre än medfräsning?
Inte alltid. Medfräsning ger oftast längre livslängd på verktyget och jämnare yta, och är förstahandsvalet när maskin och uppspänning tillåter det. Motfräsning är det bättre valet på maskiner med spel, vid hårda ytskikt och med keramiska skär i värmebeständiga legeringar.
Varför kallas den konventionell fräsning?
Metoden var länge det vanliga valet, eftersom den fungerar på maskiner med spel i matningen. När moderna maskiner började kompensera för spel blev medfräsning det vanligaste valet.
Hur avgörs fräsriktningen vid konturfräsning?
Det beror på verktygets rotationsriktning och körriktningen längs konturen, och riktningen väljs när verktygsbanan läggs i CAM programmet. Mer om det finns i artikeln om konturfräsning.
Hur påverkar motfräsning uppspänningen?
Skärkrafterna försöker lyfta ämnet från bordet, så uppspänningen måste stå emot lyftkrafter. Vid medfräsning är det i stället dragkrafter som uppspänningen ska stå emot.
Från ritning till färdig detalj
Hur en detalj ska fräsas avgörs av material, ytskikt, uppspänning och krav på ytan. Med ritning eller modell i CAD går det att planera fräsriktningen redan innan maskinen startar, oavsett om det gäller en enstaka prototyp eller en återkommande serie.
Har ni en detalj som ska fräsas? Skicka ritning eller beskriv ert behov, så går vi igenom förutsättningarna för bearbetningen.
Läs mer
Frågor?
Oavsett om du har frågor eller funderingar finns vi här för att hjälpa dig. Du är alltid varmt välkommen att kontakta oss. Kontakta oss idag